


Sheet Molding Compound (SMC) a devenit un material compozit important pentru producătorii de automobile care caută construcție ușoară, rezistență la coroziune, integrare a pieselor și producție repetabilă în volum mare. Cu toate acestea, producția de succes a SMC pentru automobile depinde de mult mai mult decât plasarea materialului într-o matriță încălzită. Starea materialului, designul de încărcare, temperatura matriței, profilul de închidere a presei, presiunea de turnare, timpul de întărire, precizia sculelor și controlul calității funcționează împreună ca un singur sistem de producție.
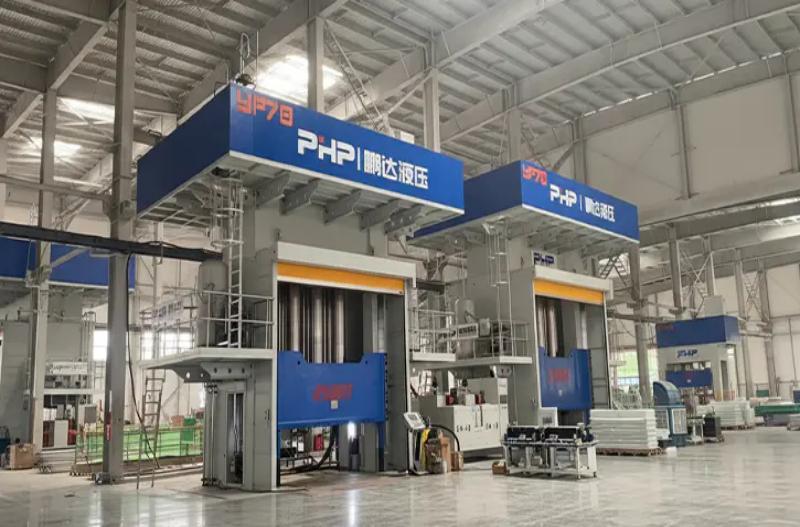
Pentru OEM-urile de automobile, furnizorii de nivel 1 și companiile de turnare compozite, înțelegerea întregului proces de fabricare a pieselor auto SMC este esențială atunci când planificați o nouă linie de producție sau selectați o presă hidraulică. Acest ghid explică procesul de la pregătirea materialului până la inspecția pieselor finite, cu o atenție deosebită acordată presei și parametrilor de turnare care influențează calitatea, timpul ciclului și consistența producției.
1. De la foaia SMC la piesa auto finită: procesul complet de fabricație
Automotive SMC ajunge, în general, la fabrica de turnare ca material de tablă matur protejat de folii purtătoare. Spre deosebire de turnarea prin injecție, în care peleții sunt topiți și injectați printr-un sistem de rulare, turnarea prin compresie SMC începe cu o cantitate și un aranjament predeterminat de material de tablă cunoscut sub numele de taxa .
Pregătirea materialului și proiectarea încărcării
Foaia SMC este mai întâi condiționată conform recomandărilor furnizorului de material. Operatorii sau sistemele automate de tăiere îndepărtează apoi filmul purtător, tăiați foile în formele necesare și le cântăriți pentru a obține masa de încărcare specificată.
Plasarea încărcăturii este critică. Materialul nu acoperă întotdeauna întreaga cavitate a matriței înainte de presare. În schimb, sarcina poate ocupa doar o parte din zona cavității proiectate, astfel încât materialul să curgă în timpul compresiei. Acoperirea optimă depinde de geometria piesei, conținutul de fibre, nervuri, boșaje, grosimea peretelui, cerințele de suprafață și direcția acceptabilă a fluxului de fibre.
Încărcarea matriței și închiderea presei
Încărcătura pregătită este plasată în matrița inferioară încălzită. În funcție de volumul de producție, încărcarea poate fi manuală sau efectuată de roboți și sisteme automate de manipulare.
Presa urmează apoi un profil de închidere controlat, mai degrabă decât să treacă pur și simplu de la deschis la închis cu o singură viteză. O secvență practică SMC include de obicei:
- abordare rapidă pentru a reduce timpul neproductiv;
- contact controlat cu sarcina SMC;
- închidere lentă prin turnare pentru a controla fluxul de material;
- creșterea presiunii pe măsură ce cavitatea se apropie de grosimea finală;
- menținerea presiunii în timp ce rășina termostabilită se întărește; şi
- eliberare controlată a presiunii urmată de deschiderea matriței.
Acest profil de mișcare în mai multe etape este deosebit de important pentru componentele auto mari, deoarece închiderea necontrolată poate mișca excesiv fibrele, capta aerul, poate crea flash sau poate produce umplere neuniformă.
Aplicații auto
SMC este potrivit atât pentru componentele vehiculelor de pasageri, cât și pentru vehicule comerciale, în care modelarea pe suprafețe mari, rezistența la coroziune, izolația electrică, stabilitatea dimensională sau designul ușor sunt valoroase. Aplicațiile tipice pot include panouri exterioare ale caroseriei, scuturi de sub caroserie, structuri frontale, capace și carcase pentru baterii, panouri structurale, carcase electrice, suporturi interioare și componente ale caroseriei vehiculelor comerciale.
2. Materialele SMC pentru automobile și influența lor asupra turnării
SMC nu este un singur material standardizat. Calitățile pentru automobile pot diferi considerabil în ceea ce privește chimia rășinilor, armătura cu fibră de sticlă, umplutura minerală, aditivii de control al contracției, sistemul de întărire, pigmentarea și alți aditivi de procesare.
O formulare convențională poate utiliza o matrice termorezistabilă pe bază de poliester nesaturată, întărită cu fibră de sticlă mărunțită. Alte sisteme de rășini pot fi selectate atunci când rezistența chimică, performanța la temperatură, comportamentul la flăcări, proprietățile electrice sau alte cerințe specifice aplicației devin mai importante.
| Variabila materialului | Funcția principală | Efect asupra turnării prin compresie |
| Sistem de rășină | Formează matricea termorigidă | Influențează vâscozitatea, temperatura de întărire, rata de întărire și performanța finală |
| Conținut de fibră de sticlă | Oferă întărire | O armătură mai mare poate crește rezistența la curgere și forța de turnare necesară |
| Lungimea fibrei | Influențează comportamentul mecanic | Afectează orientarea fluxului, rezistența și comportamentul de umplere |
| Umpluturi minerale | Modificați costul, contracția și comportamentul dimensional | Influențează densitatea, vâscozitatea, finisarea suprafeței și umplerea matriței |
| Aditivi cu profil redus | Controlați contracția turnării | Poate îmbunătăți calitatea suprafeței și stabilitatea dimensională |
| Maturitatea materială | Stabilește o consistență adecvată a foii | Afectează direct manipularea, vâscozitatea și repetabilitatea curgerii |
| Temperatura de încărcare | Determină starea de pornire a procesării | Poate influența vâscozitatea inițială și comportamentul de umplere |
Din acest motiv, o presă hidraulică nu ar trebui configurată doar dintr-o specificație SMC generică. Calitatea materialului auto selectat trebuie evaluată împreună cu geometria matriței și cerințele de producție.
3. Parametrii de turnare prin compresie și optimizarea timpului de ciclu
Etapa de turnare este cea în care performanța presei are cea mai mare influență asupra producției de SMC auto. Temperatura, presiunea, poziția, viteza și timpul trebuie să rămână suficient de repetabile de la ciclu la ciclu.
Temperatura mucegaiului
Multe sisteme SMC convenționale folosesc matrițe încălzite în aproximativ 140–160°C gama. Aceasta ar trebui tratată mai degrabă ca o regiune de pornire a ingineriei decât ca o specificație universală. Valoarea de referință reală depinde de chimia rășinii, sistemul inițiator, grosimea piesei, distanța de curgere și calitatea necesară a suprafeței.
Uniformitatea temperaturii poate fi la fel de importantă ca temperatura medie a matriței. O zonă mai fierbinte poate începe să se întărească prematur în timp ce materialul încă curge în altă parte, în timp ce o zonă mai rece poate necesita un timp de întărire mai lung sau poate produce o întărire incompletă.
Presiunea de turnare și tonaj de presare
Presiunea de turnare variază, de asemenea, semnificativ. Multe componente SMC convenționale pot începe dezvoltarea procesului în aproximativ 3,5–10 MPa regiune, în timp ce umplerea dificilă, materialele puternic armate sau părțile structurale complexe pot necesita valori mai mari care se apropie sau depășesc 10–15 MPa .
Prin urmare, tonajul necesar al presei hidraulice ar trebui calculat în primul rând din zona de turnare proiectată și presiunea necesară în cavitate:
Ar trebui apoi luată în considerare o marjă de inginerie pentru variația materialului, încărcarea neuniformă, sensibilitatea flash, dezvoltarea procesului și cerințele viitoare de producție. Selectarea unei prese SMC numai din greutatea piesei finite poate duce la o subdimensionare serioasă.
Timp de întărire și de menținere a presiunii
O perioadă de menținere a presiunii sau de întărire de aproximativ 60-180 de secunde poate fi o referință preliminară utilă pentru multe aplicații SMC de tip auto, deși componentele mai groase și anumite formulări pot necesita cicluri mai lungi.
Încercarea de a reduce timpul ciclului pur și simplu prin creșterea temperaturii matriței este riscantă. Dacă suprafața începe să se întărească înainte ca încărcătura să curgă complet, pot apărea lovituri scurte, linii de sudură, umplere slabă a nervurilor sau defecte de suprafață.
De unde vin în mod normal îmbunătățirile timpului de ciclu
- reducerea timpului de abordare și întoarcere inutilă a presei;
- optimizarea tranziției între controlul poziției și controlul presiunii;
- îmbunătățirea uniformității încălzirii matriței;
- stabilizarea greutății și plasarea sarcinii;
- folosind tăierea, încărcarea și descărcarea automată;
- optimizarea ferestrei de întărire specifice materialului;
- utilizarea operațiunilor de tăiere paralelă sau în aval; şi
- înregistrarea curbelor ciclului pentru a identifica variația procesului.
Presele hidraulice moderne servocontrolate sunt deosebit de utile acolo unde sunt necesare mai multe trepte de viteză și presiune. Controlul în buclă închisă permite rețetei mașinii să definească independent viteza de apropiere, poziția contactului, viteza de turnare, rampa de presiune, presiunea de menținere, mișcările de eliberare și revenire.
4. Design matriță și presă pentru piese SMC auto
Turnarea auto pentru volum mare necesită ca matrița și presa să fie proiectate împreună. A avea un tonaj suficient nu înseamnă automat că o presă poate opera o anumită matriță SMC.
Parametrii importanți de potrivire de la presa la matriță includ:
- zona de turnare proiectată pentru calcularea forței necesare;
- dimensiunile matriței pentru determinarea dimensiunii platinei;
- înălțimea matriței închise pentru selectarea luminii naturale a mașinii;
- distanța de deschidere necesară pentru calculul cursei;
- cerințele de extracție a pieselor pentru lumină naturală și automatizare;
- greutatea mucegaiului pentru plăci și proiectare structurală;
- zone de incalzire pentru uniformitatea temperaturii; şi
- paralelism și rigiditate plăcilor pentru grosimea constantă a cavității.
Pentru matrița în sine, ventilația trebuie să permită gazelor și aerului prinse să scape în timpul curgerii materialului. Terenurile flash și zonele de debordare ar trebui proiectate în funcție de comportamentul materialului, mai degrabă decât tratate ca o idee ulterioară. Aerisirea slabă poate contribui la porozitate, arsuri și umplere incompletă, în timp ce un design neadecvat de preaplin poate crește risipa de material.
Formele mari pentru automobile ar trebui să asigure, de asemenea, o distribuție termică stabilă. Dispozițiile canalelor de încălzire sau ale încălzitorului electric ar trebui să minimizeze zonele calde și reci pe suprafețele largi ale matriței. Inserțiile, ejectoarele și caracteristicile locale trebuie proiectate astfel încât să nu interfereze cu fluxul de material sau să creeze o orientare necontrolată a fibrei.
5. Controlul calității, defecte și calificare auto
O linie de producție SMC auto are nevoie de controlul calității la trei niveluri: controlul materialului de intrare, monitorizarea procesului de turnare și validarea pieselor finite.
Monitorizarea procesului
Înregistrările de producție pot include greutatea de încărcare, lotul de material, temperatura matriței, poziția de închidere, viteza de turnare, presiunea de vârf, presiunea de menținere, timpul de întărire și timpul total al ciclului. Urmărirea acestor variabile ajută producătorii să stabilească o fereastră de proces stabilă și să investigheze defectele folosind datele reale ale mașinii în loc de ipotezele operatorului.
Inspecție tipică a pieselor finite
În funcție de componentă și de specificațiile clientului, inspecția poate include verificări vizuale ale suprafeței, măsurare dimensională, inspecție CMM, testare de densitate, încercări de tracțiune sau încovoiere, testare la impact, evaluarea absorbției de apă, analiză termică, cum ar fi DSC și metode selectate de inspecție nedistructivă pentru structuri critice pentru siguranță.
| Defect comun | Cauze posibile | Direcția corectivă tipică |
| Porozitate / goluri | Aer blocat, aerisire slabă, profil de închidere nepotrivit | Examinați plasarea încărcăturii, ventilarea și viteza de închidere a matriței |
| Lovitură scurtă | Încărcare insuficientă, debit slab, întărire prematură sau presiune inadecvată | Verificați greutatea de încărcare, temperatura, distanța de curgere și presiunea |
| Bliț excesiv | Încărcare excesivă, presiune excesivă sau starea sculelor | Verificați masa de încărcare, profilul de presiune și starea matriței |
| Warpage | Întărire neuniformă, dezechilibru termic sau orientare a fibrelor | Examinați distribuția temperaturii, modelul de încărcare și suportul de răcire |
| Ondularea suprafeței | Curgerea materialului, contracția sau variația temperaturii | Optimizați starea materialului, temperatura sculelor și profilul curgerii |
| delaminare | Starea materialului, aer blocat sau consolidare insuficientă | Examinați manipularea materialelor, aspectul încărcării și presiunea de turnare |
Documentatie de calitate auto
Pentru programele OEM și Tier-1, aprobarea pieselor se extinde dincolo de o simplă inspecție dimensională. În funcție de nivelul clientului și al lanțului de aprovizionare, producătorii ar putea avea nevoie să lucreze în cadrul unui sistem de management al calității bazat pe IATF 16949 și al cerințelor de asistență, cum ar fi APQP, PPAP, PFMEA, Planuri de control, MSA, SPC, studii de trasabilitate și capacitate de proces.
Pachetul exact de calificare variază în funcție de cerințele OEM și specifice clientului. Ford, General Motors, Stellantis, BMW, Volkswagen și alți producători de automobile își pot menține propriile cerințe suplimentare, astfel încât planul de producție și inspecție ar trebui stabilit din specificațiile aplicabile ale clientului, mai degrabă decât să presupună o singură listă de verificare universală.
Avantajele și limitările SMC pentru producția de automobile
SMC oferă mai multe avantaje pentru componentele auto. Piesele mari și complexe din punct de vedere geometric pot fi adesea turnate prin compresie într-o singură unealtă, permițând ca nervurile, boșurile, caracteristicile de montare și alte funcții să fie integrate într-o singură componentă. Materialul oferă, de asemenea, rezistență la coroziune, izolație electrică și o relație favorabilă rigiditate-greutate.
Cu toate acestea, SMC nu este automat soluția cu cel mai mic cost pentru fiecare piesă. Presele de mare capacitate și matrițele mari încălzite necesită investiții inițiale semnificative. Fluxul materialului și orientarea fibrelor trebuie gestionate cu atenție, suprafețele de clasă de aspect necesită un control mai strict al procesului, iar reciclarea compozitelor termorigide rămâne mai complicată decât topirea termoplasticelor convenționale.
Cel mai puternic caz de afaceri apare în mod normal atunci când integrarea componentelor, rezistența la coroziune, greutatea redusă, libertatea de proiectare și repetabilitatea la volum mare justifică investiția în scule și echipamente.
Planificați o linie de producție SMC auto?
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. dezvoltă soluții de presa hidraulice și servo-controlate pentru SMC și alte aplicații de turnare prin compresie compozite.
Pentru un nou proiect SMC auto, furnizați desenul piesei, zona de turnare proiectată, calitatea materialului SMC, dimensiunile matriței, greutatea matriței, timpul țintă al ciclului, volumul anual de producție, metoda de încălzire necesară și cerințele de automatizare .
Aceste intrări pot fi utilizate pentru a evalua tonajul adecvat al presei, dimensiunile platoului, lumina naturală, cursa, configurația de încălzire a matriței, controlul presiunii și poziției, automatizarea încărcării/descărcării și configurația generală a liniei de producție.
Contactați Wuxi PengdaHZ pentru a discuta despre cerințele presei dvs. SMC sau ale liniei de turnare compozite automate.
Întrebări frecvente
Ce materiale sunt utilizate în mod normal în SMC auto?
Automotive SMC constă în mod obișnuit dintr-un sistem de rășini termorigide, armătură cu fibră de sticlă tocată, umpluturi minerale, aditivi de control al contracției, agenți de întărire și aditivi de procesare. Formularea exactă depinde de cerințele structurale, de suprafață, termice, electrice și de rezistență chimică.
Ce temperatură și presiune sunt utilizate pentru turnarea prin compresie SMC auto?
Multe materiale SMC convenționale folosesc temperaturi de matriță în jur de 140–160°C. Presiunile preliminare de turnare se pot încadra în mod obișnuit în aproximativ 3,5–10 MPa, în timp ce piesele structurale dificile pot necesita o presiune mai mare. Parametrii finali ar trebui să se bazeze întotdeauna pe recomandările furnizorului de material selectat și validați prin teste de matriță.
Cum se calculează tonajul presei hidraulice necesar pentru o piesă auto SMC?
Un calcul preliminar înmulțește suprafața proiectată de turnare cu presiunea necesară în cavitate. Se adaugă apoi o marjă de inginerie adecvată în funcție de designul matriței, variația materialului, încărcarea cavității și cerințele de producție.
Ce parametri ai presei au cea mai mare influență asupra calității SMC?
Variabilele importante includ viteza de închidere a matriței, tranziția de la poziție la presiune, presiunea de turnare, stabilitatea presiunii, timpul de întărire, uniformitatea temperaturii matriței, paralelismul plăcii și repetabilitatea între ciclurile de turnare.
Cum pot producătorii să reducă timpul ciclului parțial pentru autovehicule SMC?
Timpul ciclului poate fi redus prin scurtarea mișcărilor neproductive ale presei, optimizarea ferestrei de întărire specifice materialului, îmbunătățirea încălzirii matriței, automatizarea pregătirii și manipularea încărcăturii, stabilizarea plasării încărcăturii și mutarea operațiunilor de tăiere sau secundare în afara stației de turnare, acolo unde este posibil.
Care sunt cele mai frecvente defecte de turnare SMC?
Problemele comune includ porozitatea, fotografiile scurte, blițul excesiv, ondularea suprafeței, deformarea și delaminarea. Diagnosticul ar trebui să ia în considerare starea materialului, designul de încărcare, temperatura matriței, aerisirea, viteza de închidere a presei, istoricul presiunii și condițiile de întărire împreună.
Ce cerințe de calitate se aplică componentelor SMC auto?
Cerințele depind de OEM, clientul Tier-1 și componentă. Programele pentru automobile pot implica sisteme de calitate IATF 16949 împreună cu APQP, PPAP, PFMEA, planuri de control, MSA, SPC, trasabilitate, studii de capacitate și testarea produsului specific clientului.
Deșeurile de producție SMC pot fi reciclate?
SMC este un compozit termorigid, astfel încât deșeurile întărite nu pot fi pur și simplu topite și remodelate ca un termoplastic. În funcție de infrastructura materială și regională a deșeurilor, opțiunile pot include reducerea mecanică a dimensiunii și reutilizarea ca umplutură, recuperarea din industria cimentului, procese specializate de reciclare a compozitelor sau alte rute aprobate de gestionare a deșeurilor. Producătorii ar trebui să evalueze traseul în conformitate cu reglementările locale și cerințele de durabilitate ale clienților.


