


Producerea unei piese SMC nu se termină când se deschide presa de turnare prin compresie. Majoritatea componentelor turnate necesită încă tăierea marginilor, prelucrarea găurilor, îndepărtarea fulgerului, decupări sau finisare dimensională înainte de asamblare.
Metoda de tăiere poate afecta în mod direct acuratețea dimensională, calitatea muchiei, timpul ciclului, consumul de scule, generarea de praf și, în cele din urmă, costul pe componentă finită.
Pentru panouri auto, carcase electrice, componente ale bateriei, piese de aparate și alte produse turnate prin compresie, producătorii aleg de obicei între rutare CNC, tăiere cu jet de apă abrazivă, tăiere matrițe, tăiere sau șlefuire, tăiere manuală și, în aplicații selectate, tăiere cu laser.
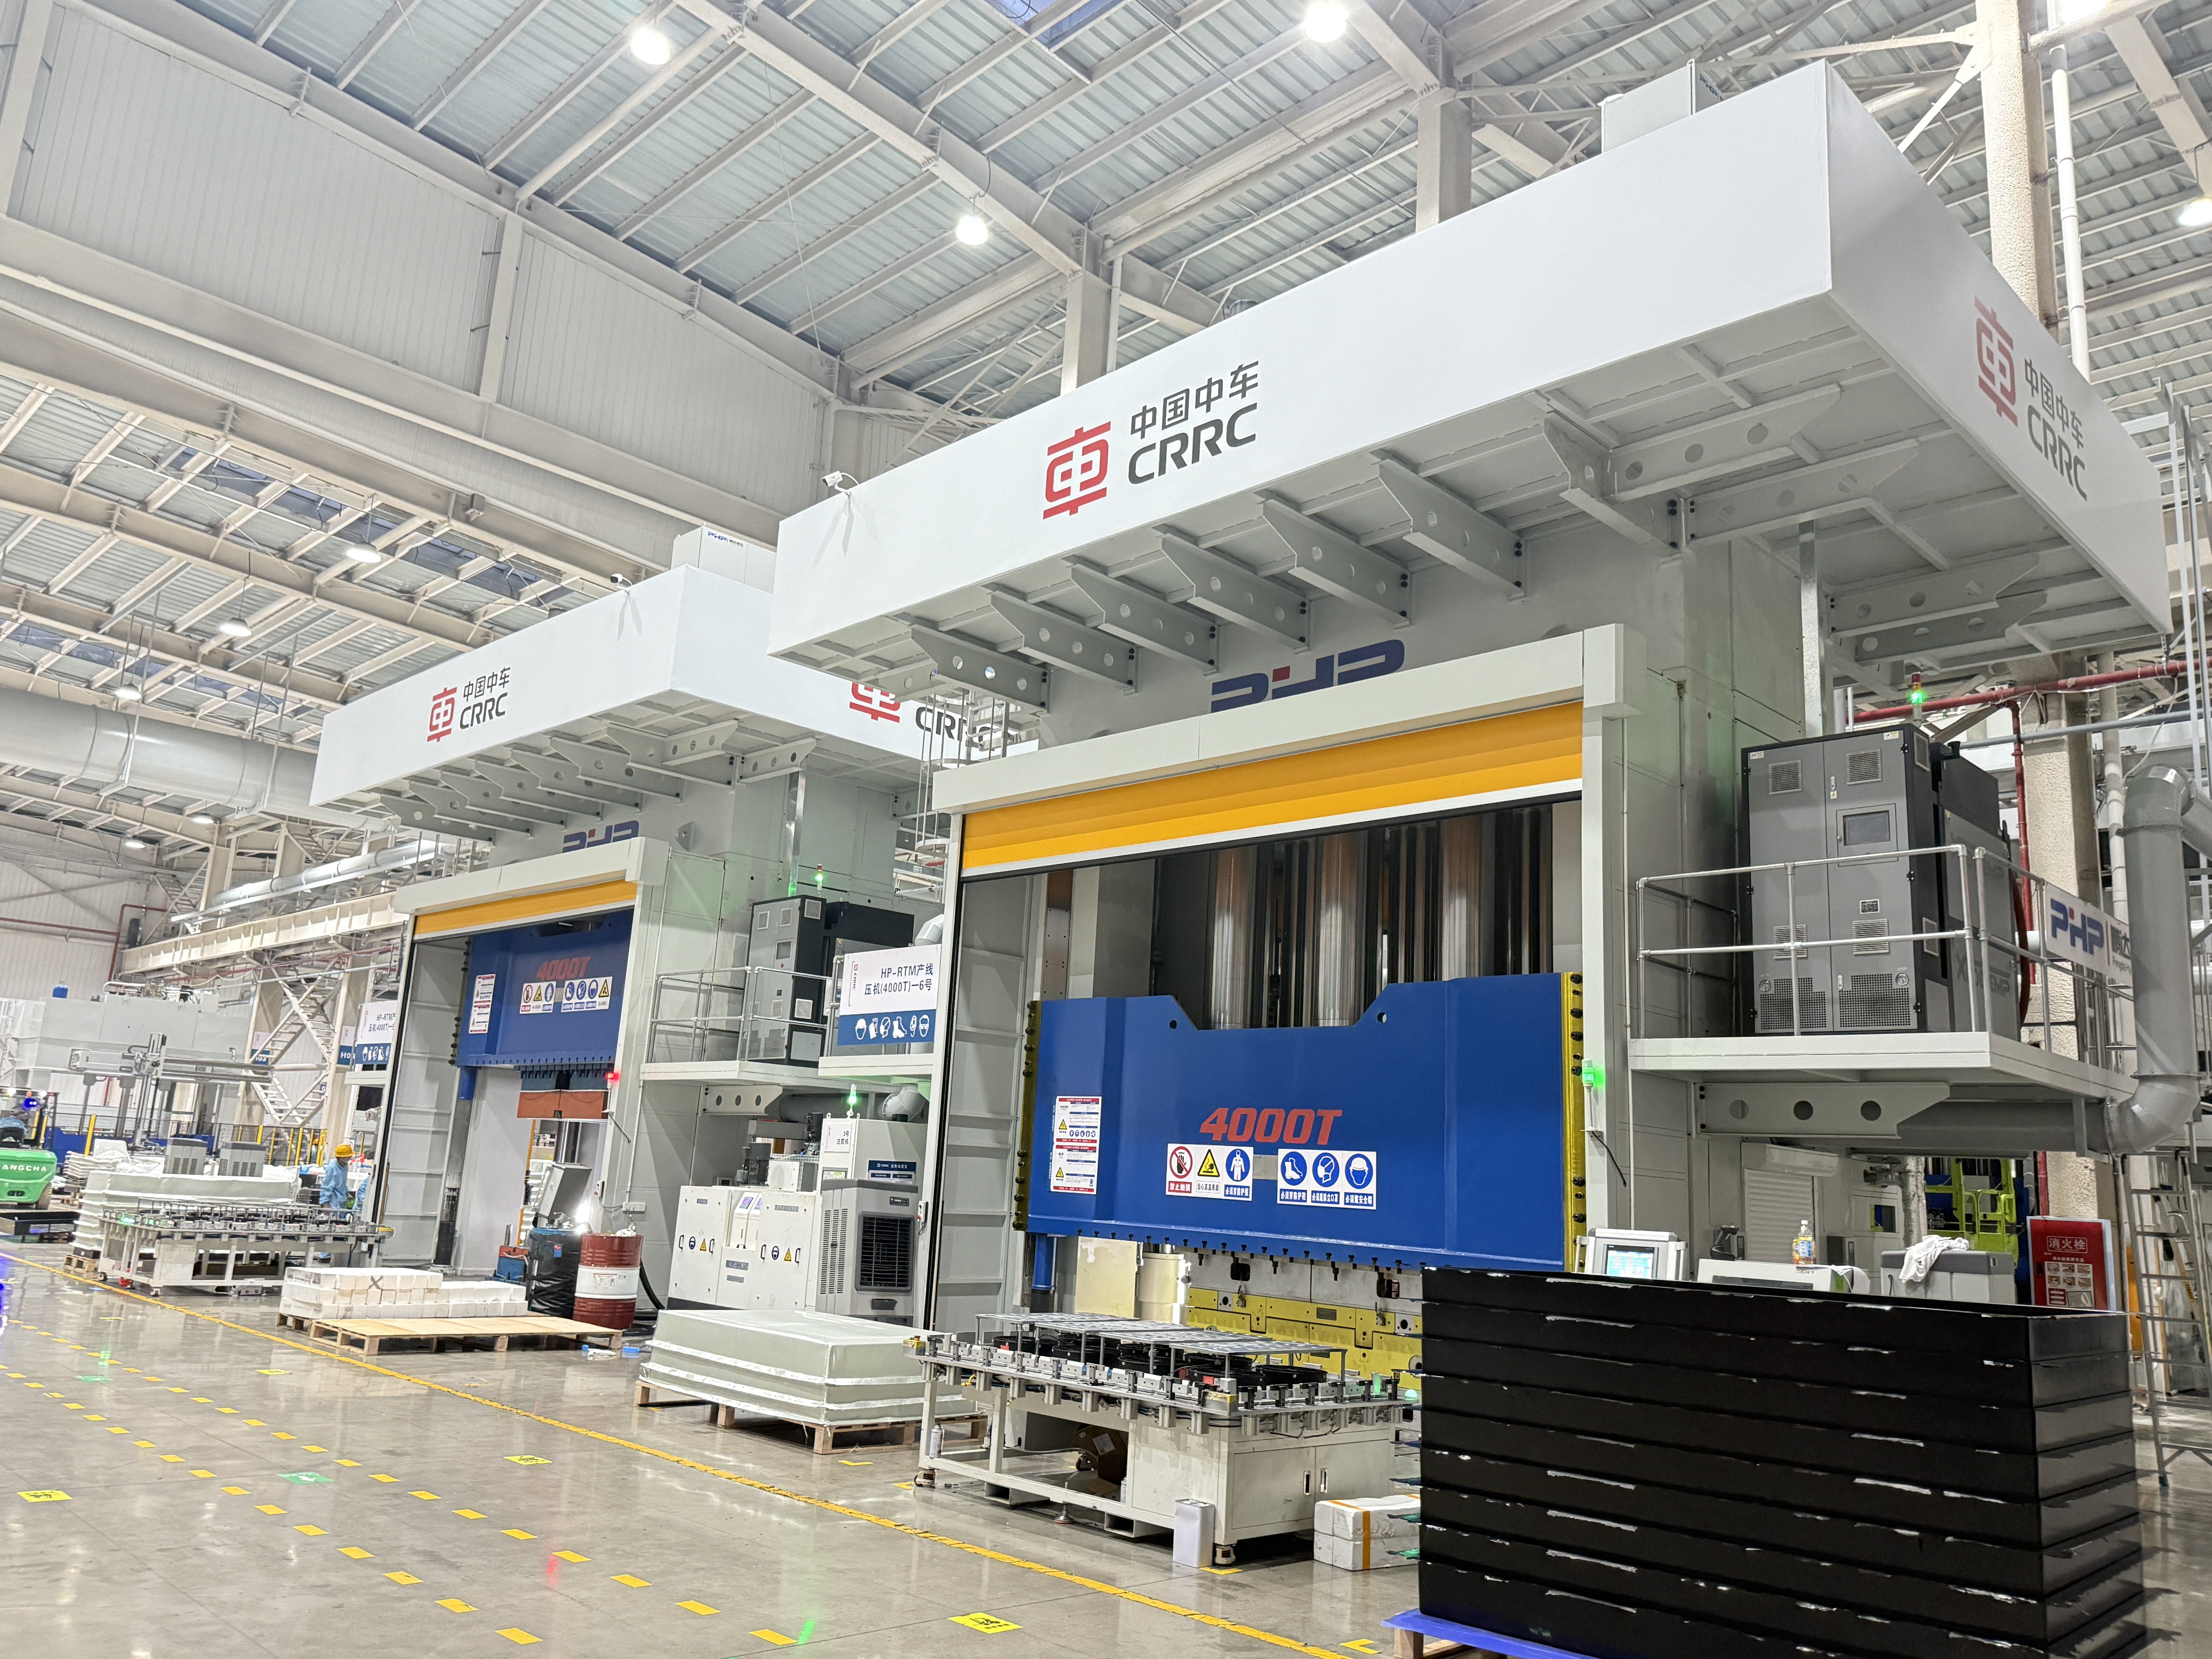
Nu există o singură metodă cea mai bună pentru fiecare componentă SMC. Alegerea corectă depinde de geometria piesei, formula SMC, grosimea peretelui, volumul de producție, cerințele de toleranță, finisarea în aval și nivelul de automatizare necesar.
Cum să alegeți o metodă de tăiere a pieselor SMC
O decizie practică de tăiere ar trebui să înceapă cu cinci întrebări:
- Care este volumul anual de producție?
- Cât de complex este conturul tăierii?
- Ce toleranță dimensională este necesară?
- Cât de gros și abraziv este materialul SMC?
- Va fi procesul de tăiere manual, bazat pe CNC sau integrat într-o celulă de producție automată?
Pentru prototipuri și producții mici, procesele flexibile, cum ar fi rutarea CNC și tăierea cu jet de apă, evită de obicei costul sculelor de tăiere dedicate. Pentru producția de automobile stabilă, de mare volum, tăierea matrițelor poate justifica o investiție inițială mult mai mare în scule din cauza timpului său scurt de ciclu.
Rutarea CNC ocupă locul de mijloc. Este programabil, potrivit pentru găuri și profile complexe și poate fi încorporat în celule de producție robotizate sau automate.
| Metoda de tundere | Aplicație tipică | Volumul de producție | Flexibilitate | Potenţial de precizie | Costul inițial al sculei |
|---|---|---|---|---|---|
| Rutare CNC | Contururi complexe, găuri, fante | De mic spre mare | Înalt | Înalt | Mediu |
| Jet de apă abraziv | Profile compozite groase sau dificile | Scăzut spre mediu | Foarte sus | Înalt | Mediu |
| Tăierea matriței/presă | Piese de producție repetitive | Înalt | Scăzut | Înalt after tooling validation | Înalt |
| Fierăstrău / tăiere abrazivă | Margini drepte sau simple | Scăzut spre mediu | Mediu | Mediu | Scăzut |
| Tunderea manuală | Prototip, reparatie, finisare secundara | Scăzut | Foarte sus | Dependent de operator | Scăzut |
| Tăiere cu laser | Aplicații compozite subțiri sau speciale selectate | Depinde de aplicație | Înalt | Potenţial ridicat | Înalt |
Exemplul 1: Componentă exterioară pentru automobile de volum mare
Luați în considerare un panou auto SMC produs la 60.000 de bucăți pe an, cu un design stabil și o linie de finisare repetabilă.
O operație dedicată de tăiere a matriței sau o celulă de tăiere CNC extrem de automatizată poate oferi o economie mai bună decât prelucrarea în mod repetat a fiecărei muchii pe o mașină de uz general.
Investiția mai mare în scule este distribuită în zeci de mii de piese.
Exemplul 2: Carcasă pentru echipamente de energie cu volum redus
Acum luați în considerare o carcasă SMC produsă la doar 2.000 de bucăți anual, cu mai multe dimensiuni de produs și modificări inginerești regulate.
Un router CNC sau un sistem cu jet de apă este în mod normal mai ușor de reprogramat decât o matriță de tăiere dedicată.
Un proces hibrid poate avea, de asemenea, sens. Tăierea cu jet de apă poate îndepărta rapid secțiuni mari, urmată de direcționarea CNC a găurilor de montare, interfețe critice și caracteristici de înaltă toleranță.
Rutare CNC, jet de apă, tăiere matrițe și alte metode
SMC conține armătură, rășină și adesea materiale de umplutură minerale. Aceste ingrediente fac materialul foarte diferit de prelucrarea aluminiului sau a materialelor termoplastice neumplute.
Fibrele de sticlă, fibrele de carbon și materialele de umplutură pot accelera uzura sculelor. Studiile de prelucrare publicate pe SMC au arătat că forțele de așchiere cresc pe măsură ce sculele se uzează, ceea ce înseamnă că starea sculei ar trebui tratată ca o variabilă de proces, mai degrabă decât să aștepte pur și simplu o defecțiune vizibilă a sculei.
Rutare CNC
Rutarea CNC este una dintre cele mai versatile soluții pentru tăierea SMC.
Poate procesa:
- contururi exterioare;
- găuri și deschideri;
- sloturi;
- caracteristici de montare;
- finisarea marginilor;
- mai multe variante de piese folosind diferite programe CNC.
Pentru dezvoltarea inițială a procesului, producătorii pot evalua vitezele axului în intervalul de aproximativ 12.000-24.000 rpm cu scule de tăiere compozite de diametru mic adecvate. Viteza de avans poate începe în jur de 1–6 m/min și apoi poate fi optimizată prin teste de tăiere.
Aceste cifre sunt puncte de plecare pentru dezvoltarea procesului, nu setări universale.
Parametrii finali depind de încărcarea fibrelor, conținutul de umplutură, grosimea, geometria frezei, diametrul sculei, rigiditatea axului, rigiditatea dispozitivului de fixare, finisarea necesară a muchiei și performanța de extracție.
Sculele din carbură pot fi utilizate pentru multe aplicații, în timp ce sculele acoperite cu diamant sau PCD pot fi evaluate acolo unde uzura abrazivă devine un cost major de producție.
O strategie utilă de schimbare a instrumentelor nu este doar:
Înlocuiți tăietorul după X piese.
În schimb, monitorizează:
- lungimea de tăiere acumulată;
- sarcina axului;
- forța de tăiere dacă este disponibilă;
- rugozitatea marginilor;
- spargerea bavurilor sau a fibrelor;
- deriva dimensionala.
Instrumentul ar trebui schimbat atunci când începe deteriorarea măsurabilă a calității, mai degrabă decât în funcție de un număr arbitrar de piese universale.
Tăiere cu jet de apă abraziv
Prelucrarea cu jet de apă abraziv îndepărtează materialul fără a crea aceeași zonă afectată de căldură asociată cu tăierea termică.
Prin urmare, este atractiv pentru componentele compozite unde este importantă reducerea la minimum a daunelor termice.
Variabilele tipice de dezvoltare a procesului includ:
- presiunea apei;
- debitul abraziv;
- dimensiunea particulelor abrazive;
- diametrul duzei;
- distanță de distanță;
- viteza de traversare;
- strategie de piercing.
Sistemele industriale pot funcționa în intervalul de presiune de aproximativ 250-400 MPa, cu abrazivi granat, cum ar fi aproximativ 80 de ochiuri, frecvent utilizați ca punct de plecare pentru testele de proces.
Cu toate acestea, creșterea vitezei de traversare pur și simplu pentru a scurta timpul ciclului poate crește conicitatea tăieturii sau poate reduce calitatea marginii inferioare.
Cercetările care implică tăierea abrazivă cu jet de apă a fibrei tăiate SMC au demonstrat că condițiile de operare adecvate pot produce suprafețe relativ uniforme cu extragere limitată a fibrei.
Die sau Press Trimming
Tunderea matriței este deosebit de atractivă atunci când:
- volumul de producție este mare;
- geometria piesei este stabilă;
- liniile de tăiere se repetă de la o parte la alta;
- Timpul scurt de takt este important.
Instrumentul de tăiere trebuie să fie proiectat în jurul componentei turnate reale, mai degrabă decât în jurul geometriei CAD nominale.
Contracția mucegaiului, înapoi, deformarea părții, variația grosimii și repetabilitatea poziționării, toate afectează precizia tăierii finale.
Forța de presare necesară trebuie calculată din perimetrul total de tăiere, grosimea materialului, rezistența efectivă la forfecare, numărul de caracteristici de tăiere simultane și un factor de siguranță ingineresc adecvat.
Din acest motiv, a afirma că fiecare componentă SMC are nevoie de un anumit tonaj fix de tăiere ar induce în eroare.
Principalul dezavantaj al tăierii matrițelor este investiția în scule. Dacă designul componentei se schimbă frecvent, modificarea sau înlocuirea matriței de tăiere poate elimina o mare parte din avantajul economic.
Tăiere cu laser
Tăierea cu laser oferă mișcare rapidă fără contact și programare CNC flexibilă, dar nu ar trebui considerată automat soluția preferată pentru SMC.
Matricele de rășini termorezistente și fibrele de armare răspund diferit la energia termică concentrată. În funcție de formularea materialului și de condițiile laser, problemele potențiale includ:
- degradarea matricei;
- decolorare;
- margini carbonizate;
- generarea de fum;
- zone afectate de căldură;
- modificări ale suprafețelor de lipire.
Din acest motiv, parametrii laser cum ar fi puterea, poziția focală, gazul de asistență, viteza de scanare și numărul de treceri ar trebui să fie dezvoltați prin testarea cuponului cu formula SMC reală.
Pentru multe componente SMC convenționale din fibră de sticlă, rutarea, jet de apă sau tăierea mecanică este mai ușor de calificat.
Exemplu: tăierea unei piese SMC de 200 × 300 × 3,5 mm
Luați în considerare o componentă simplificată a carcasei cu următoarele cerințe:
- Dimensiunea piesei: 200 × 300 mm
- Grosime: 3,5 mm
- Calea de tăiere aproximativă: 1.000 mm
- Toleranță necesară: ±0,30 mm
- Volum anual: 40.000 de piese
- Mai multe găuri de montare găurite
Pentru rutarea CNC, timpul de prelucrare poate fi estimat ca:
Timp de tăiere = lungimea traseului sculei ÷ viteza efectivă de avans
Dacă este validată o viteză efectivă de avans programată de 3 m/min:
1,0 m ÷ 3 m/min ≈ 20 secunde
Aceasta nu înseamnă că ciclul complet al piesei este de 20 de secunde.
Calculul producției trebuie să includă și:
- încărcare robot sau operator;
- locația părții;
- abordarea și retragerea instrumentului;
- prelucrarea găurilor;
- descărcare;
- îndepărtarea prafului;
- schimbări de scule;
- indemnizație de inspecție.
Dacă încărcarea, poziționarea, forarea, rutarea și descărcarea au ca rezultat un ciclu total de 50 de secunde, acel număr – nu timpul teoretic de tăiere – ar trebui utilizat pentru planificarea capacității.
Pentru 40.000 de piese stabile pe an, un producător ar trebui să compare costul anual de prelucrare cu costul amortizat și cu timpul mai scurt de tăiere a matriței dedicate.
Acesta este modul corect de a compara procesele din punct de vedere economic.
Fixare și celule automate de tăiere SMC
Echipamentul de tăiere precis nu poate compensa o fixare slabă a lucrării.
Piesele SMC pot conține suprafețe curbate, grosimi variabile ale peretelui, nervuri turnate și distorsiuni reziduale. Forța de strângere excesivă poate deforma piesa în timpul prelucrării și poate cauza erori dimensionale după eliberare.
Opțiunile comune de fixare includ:
Corpuri de vid
Dispozitivele de aspirare oferă forță de reținere distribuită și încărcare rapidă, în special pentru componentele mari în formă de carcasă.
Sunt eficiente atunci când este disponibilă o zonă de etanșare suficientă.
Prindere mecanică
Clemele mecanice asigură o retenție pozitivă mai puternică, dar trebuie poziționate în afara suprafețelor cosmetice sau de măsurare critice.
Aplicarea unei presiuni excesive de prindere pe pereții SMC nesuportați poate distorsiona temporar componenta.
Ace de localizare și cuiburi dedicate
Un dispozitiv de producție combină adesea un cuib de contur cu știfturi de localizare și cleme selectate.
O strategie de date 3-2-1 poate fi utilizată acolo unde este cazul pentru a stabili un sistem de coordonate repetabil pentru mașină, evitând în același timp supraconstrângerile inutile.
Dispozitivul de fixare trebuie să ofere spațiu liber sub traseul de tăiere, astfel încât dispozitivul de tăiere să nu intre în contact cu dispozitivul de fixare.
O secvență automată robustă poate arăta astfel:
Presă de compresie SMC → Demolare robotizată → Răcire/Stabilizare → Poziționarea pieselor → Decupare CNC sau robotizată → Forare → Îndepărtarea prafului → Inspecție
Automatizarea poate include, de asemenea:
- incarcare si descarcare robot;
- schimbare automată a sculei;
- monitorizarea vidului;
- senzori de confirmare a dispozitivului;
- orientare bazată pe viziune;
- monitorizarea sarcinii axului;
- contoare de durată a sculei;
- interblocări de siguranță.
Pentru producătorii care evaluează o celulă de tăiere automată, rentabilitatea investiției ar trebui calculată din reducerea totală a forței de muncă, îmbunătățirea timpului de operare, reducerea deșeurilor, consumul de scule, timpul de funcționare, întreținerea și volumul de producție - nu numai prețul de achiziție al robotului.
Controlul prafului, siguranța lucrătorilor și manipularea deșeurilor
Tăierea mecanică a SMC întărit poate genera particule fine care conțin rășină întărită, fibre de armare și umpluturi minerale.
Profilul exact de pericol depinde de formula SMC, astfel încât Fișa cu date de securitate a furnizorului de material trebuie întotdeauna revizuită înainte de proiectarea sistemului de extracție.
Prima prioritate ar trebui să fie controlul contaminării la sursă.
Pentru rutarea CNC, aceasta înseamnă de obicei:
extracție la nivel de sculă sau celulă de tăiere închisă → conducte → sistem de colectare a prafului
Pentru șlefuire și finisare abrazivă, capotele trebuie poziționate cât mai aproape posibil de punctul de generare a prafului.
Acolo unde este necesară protecția respiratorie, selectarea respiratorii trebuie să se bazeze pe contaminantul identificat și pe expunerea măsurată, mai degrabă decât pe atribuirea automată a aceleiași mască fiecărei operațiuni.
O atenție deosebită este necesară dacă formula SMC conține silice cristalină. În Statele Unite, standardul OSHA de silice cristalină respirabilă pentru industria generală definește un nivel de acțiune de 25 μg/m³ și o limită de expunere admisibilă de 50 μg/m³ ca un TWA de 8 ore.
Stirenul ar trebui, de asemenea, evaluat acolo unde este relevant pentru sistemul sau procesul specific de rășină. Nu trebuie să presupunem că prelucrarea fiecărei componente SMC întărită complet creează aceeași expunere la stiren.
Deșeurile de tăiere colectate trebuie păstrate izolate și separate de resturile generale de producție. Instalațiile ar trebui să stabilească opțiunile de eliminare sau reciclare în funcție de compoziția materialului, regulile locale privind deșeurile, contaminarea și capacitățile contractorilor de reciclare disponibili.
Inspecție și finisare după tăiere
O componentă tăiată trebuie evaluată folosind criterii legate de funcția sa reală.
Metodele tipice de inspecție includ:
- șublere digitale pentru dimensiuni simple;
- manometre go/no-go pentru producție repetitivă;
- măsurarea profilului;
- inspecție optică;
- scanare 3D;
- mașini de măsurat în coordonate pentru geometrie critică.
Un plan de inspecție poate defini:
| Caracteristica | Exemplu de control |
|---|---|
| Dimensiunea totală tăiată | Toleranță la desen |
| Poziția orificiului de montare | Toleranță de poziție față de origine |
| Erupție de margine | Limită vizuală sau dimensională maximă admisă |
| Bavuri / fibre libere | Fără interferențe cu asamblarea |
| Raza marginii | Desen sau cerința clientului |
| Marginea cosmetică | Probă de referință aprobată |
Cerințele ar trebui să provină din desenul componentelor și din specificațiile clientului, mai degrabă decât din utilizarea unui standard SMC universal pentru calitatea marginilor.
După tăiere, piesele pot necesita periere, șlefuire, debavurare localizată, îndepărtarea prafului, pregătirea stratului de acoperire sau etanșarea marginilor.
Dacă apare o rupere excesivă a fibrelor, simpla adăugare a unei operații de șlefuire manuală poate ascunde simptomul fără a repara procesul.
Producătorul ar trebui să investigheze:
- scule uzate;
- viteza de avans sau ax incorectă;
- suport inadecvat pentru dispozitive;
- vibrații;
- strategie slabă de intrare sau ieșire;
- geometrie turnată inconsecventă.
Ce metodă de tăiere SMC este mai economică?
Cel mai mic cost pe oră de mașină nu produce neapărat cel mai mic cost al piesei.
O comparație utilă ar trebui să includă:
Cost pe piesă acceptată = costul mașinii forță de muncă instrumente de fixare amortizare amortizoare tăiere consumabile întreținere resturi de prelucrare
Rutarea CNC oferă de obicei un echilibru atractiv între flexibilitate și precizie.
Jetul de apă este util pentru tăierea flexibilă non-termică și geometriile dificile.
Tăierea matrițelor dedicate devine din ce în ce mai atractivă atunci când volumul anual este mare și designul componentelor este stabil.
Tunderea manuală rămâne utilă pentru prototipuri și reprelucrare, dar devine dificil de controlat pe măsură ce volumul producției crește.
Tăierea cu laser ar trebui evaluată numai după confirmarea faptului că formula SMC reală poate îndeplini cerințele de deteriorare termică și de calitate a marginilor.
Pentru multe linii de producție, cea mai bună soluție nu este un proces, ci o combinație de turnare, manipulare automată, tăiere, găurire, curățare și inspecție.
Planificarea unei linii de producție SMC
În mod ideal, cerințele de tăiere ar trebui luate în considerare înainte ca linia de turnare prin compresie să fie finalizată.
Geometria piesei, deformarea preconizată, locațiile de referință, poziția flash, timpul de producție, accesibilitatea robotului și cerințele de prelucrare în aval pot influența planificarea presei și a automatizării.
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. se concentrează pe echipamente de turnare prin compresie SMC și soluții de producție pentru componente industriale compozite.
Când se evaluează un nou proiect SMC, furnizarea următoarelor informații îi ajută pe ingineri să dezvolte un concept de producție mai practic:
- Desenul piesei SMC sau modelul 3D;
- formularea materialului;
- dimensiunile maxime ale componentelor;
- greutatea și grosimea părții;
- forța de turnare necesară;
- volumul anual de producție;
- timpul de ciclu țintă;
- toleranta dimensionala;
- cerințele de tăiere și găurire;
- nivelul de automatizare dorit.
Luarea în considerare a operațiunilor de turnare și post-turnare împreună poate ajuta la evitarea creării unui proces de turnare rapid care pur și simplu mută blocajul producției în aval.
Întrebări frecvente
Cum aleg cea mai bună metodă de tăiere pentru o piesă SMC?
Începeți cu volumul anual, geometria, grosimea, toleranța, formularea materialului și investiția permisă în scule. Dirijarea CNC oferă o flexibilitate ridicată, jetul de apă evită tăierea termică, iar tăierea matrițelor dedicate este adesea atractivă pentru produse stabile de volum mare.
Ce setări CNC ar trebui utilizate pentru rutarea SMC?
Nu există o setare universală. Viteza axului, avansul, diametrul frezei, designul canelului, materialul sculei și direcția de tăiere ar trebui stabilite prin încercări folosind SMC real. Uzura sculei trebuie monitorizată deoarece poate afecta atât forța de tăiere, cât și calitatea muchiei.
Piesele SMC pot fi tăiate cu laser?
Unele formulări SMC pot fi procesate cu laser, dar trebuie evaluate degradarea termică, decolorarea, fumurile și marginile afectate de căldură. Debitarea mecanică sau tăierea cu jet de apă este adesea mai ușor de calificat pentru componentele SMC convenționale.
Cum poate fi prevenită mișcarea în timpul traseului de mare viteză?
Folosiți locații repetabile de referință, suport adecvat pentru suport, zone de vid sau cleme poziționate corect și spațiu liber în jurul traseului tăietorului. Evitați fixarea componentei într-un mod care o deformează temporar.
Cum ar trebui să fie controlat praful de tăiat SMC?
Captați praful cât mai aproape de punctul de tăiere, utilizând dispozitivul de extracție sau o celulă de tăiere închisă conectată la un sistem adecvat de colectare a prafului. Evaluarea expunerii și selecția EIP trebuie să se bazeze pe compoziția reală a SMC și pe condițiile măsurate la locul de muncă.
Cum se compară costurile de rutare CNC și de tăiere a matrițelor?
CNC are costuri mai mici de scule dedicate și este mai ușor de reprogramat, în timp ce tăierea matrițelor necesită mai multe scule inițiale, dar poate oferi cicluri repetate mult mai scurte. Volumul anual, durata de viață a produsului, frecvența modificării designului, forța de muncă, uzura sculelor și deșeurile ar trebui să fie incluse în comparație.


